
PRODUCTS製品情報
SUSTAINABILITYサステナビリティ
LICENSEライセンス
R&D研究開発
COMPANY会社情報
SEARCH検索
ポリプロピレンガイドPOLYPROPYLENE GUIDE
WAYMAX™を用いた発泡容器、発泡バリア容器

押出発泡における WAYMAX™の適用
発泡容器は、Tダイまたは丸ダイを用いた押出発泡成形によって得られる発泡シートを熱成形することで製造されます。内部に気泡を含む構造であるため、断熱性と軽量性に優れ、食品容器などに広く使用されています。
一般的に、PPの押出発泡成形は難しいとされています。その理由の一つとして、発泡成形時に気泡が成長する過程で気泡が破れやすいという、PPの樹脂特性が挙げられます。
WAYMAX™は、長鎖分岐構造を導入することで、このような樹脂特性を改良したPPです。高い溶融張力とひずみ硬化性を有し、押出発泡成形に適した長鎖分岐PPとして設計されています。
下図に、WAYMAX™を用いた押出発泡成形のイメージを示します。
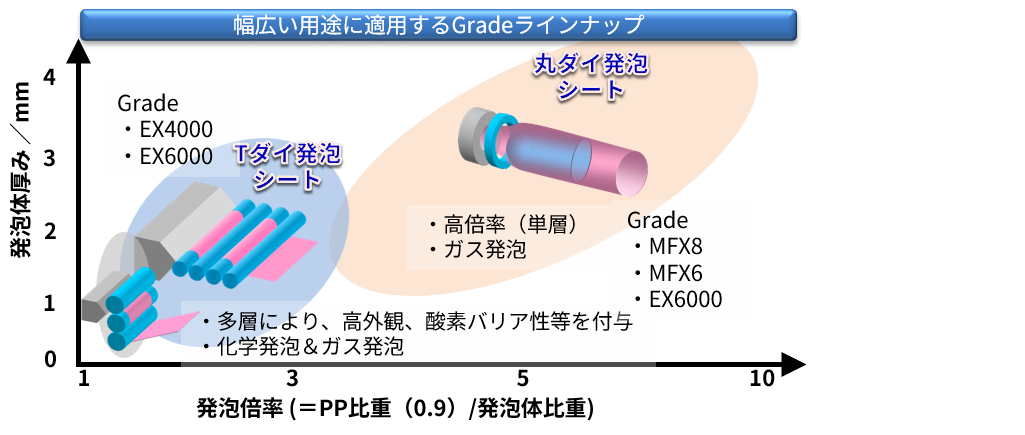 WAYMAX™は複数のグレードをラインアップしており、用途や成形条件に応じて最適なグレードを選定することで、Tダイおよび丸ダイを用いた押出発泡成形に対応できます。
また、幅広い発泡倍率やシート厚みの発泡シート成形に適用可能であり、さまざまな発泡シート・発泡容器の設計要求に対応できます。
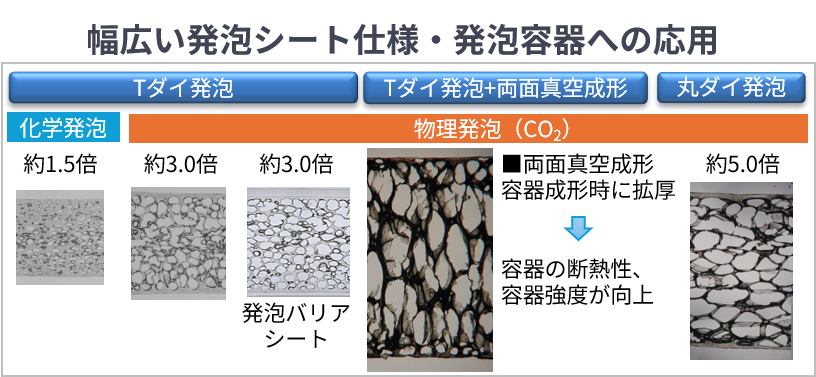
上図は、WAYMAX™を用いて成形した発泡シートの外観と気泡観察結果の一例です。
WAYMAX™は、高い溶融張力とひずみ硬化性を有しており、押出発泡成形時の気泡の破泡を抑制します。これにより、独立気泡率の高い発泡構造を形成しやすく、安定した発泡シートの成形に寄与します。
Tダイ押出発泡の応用例
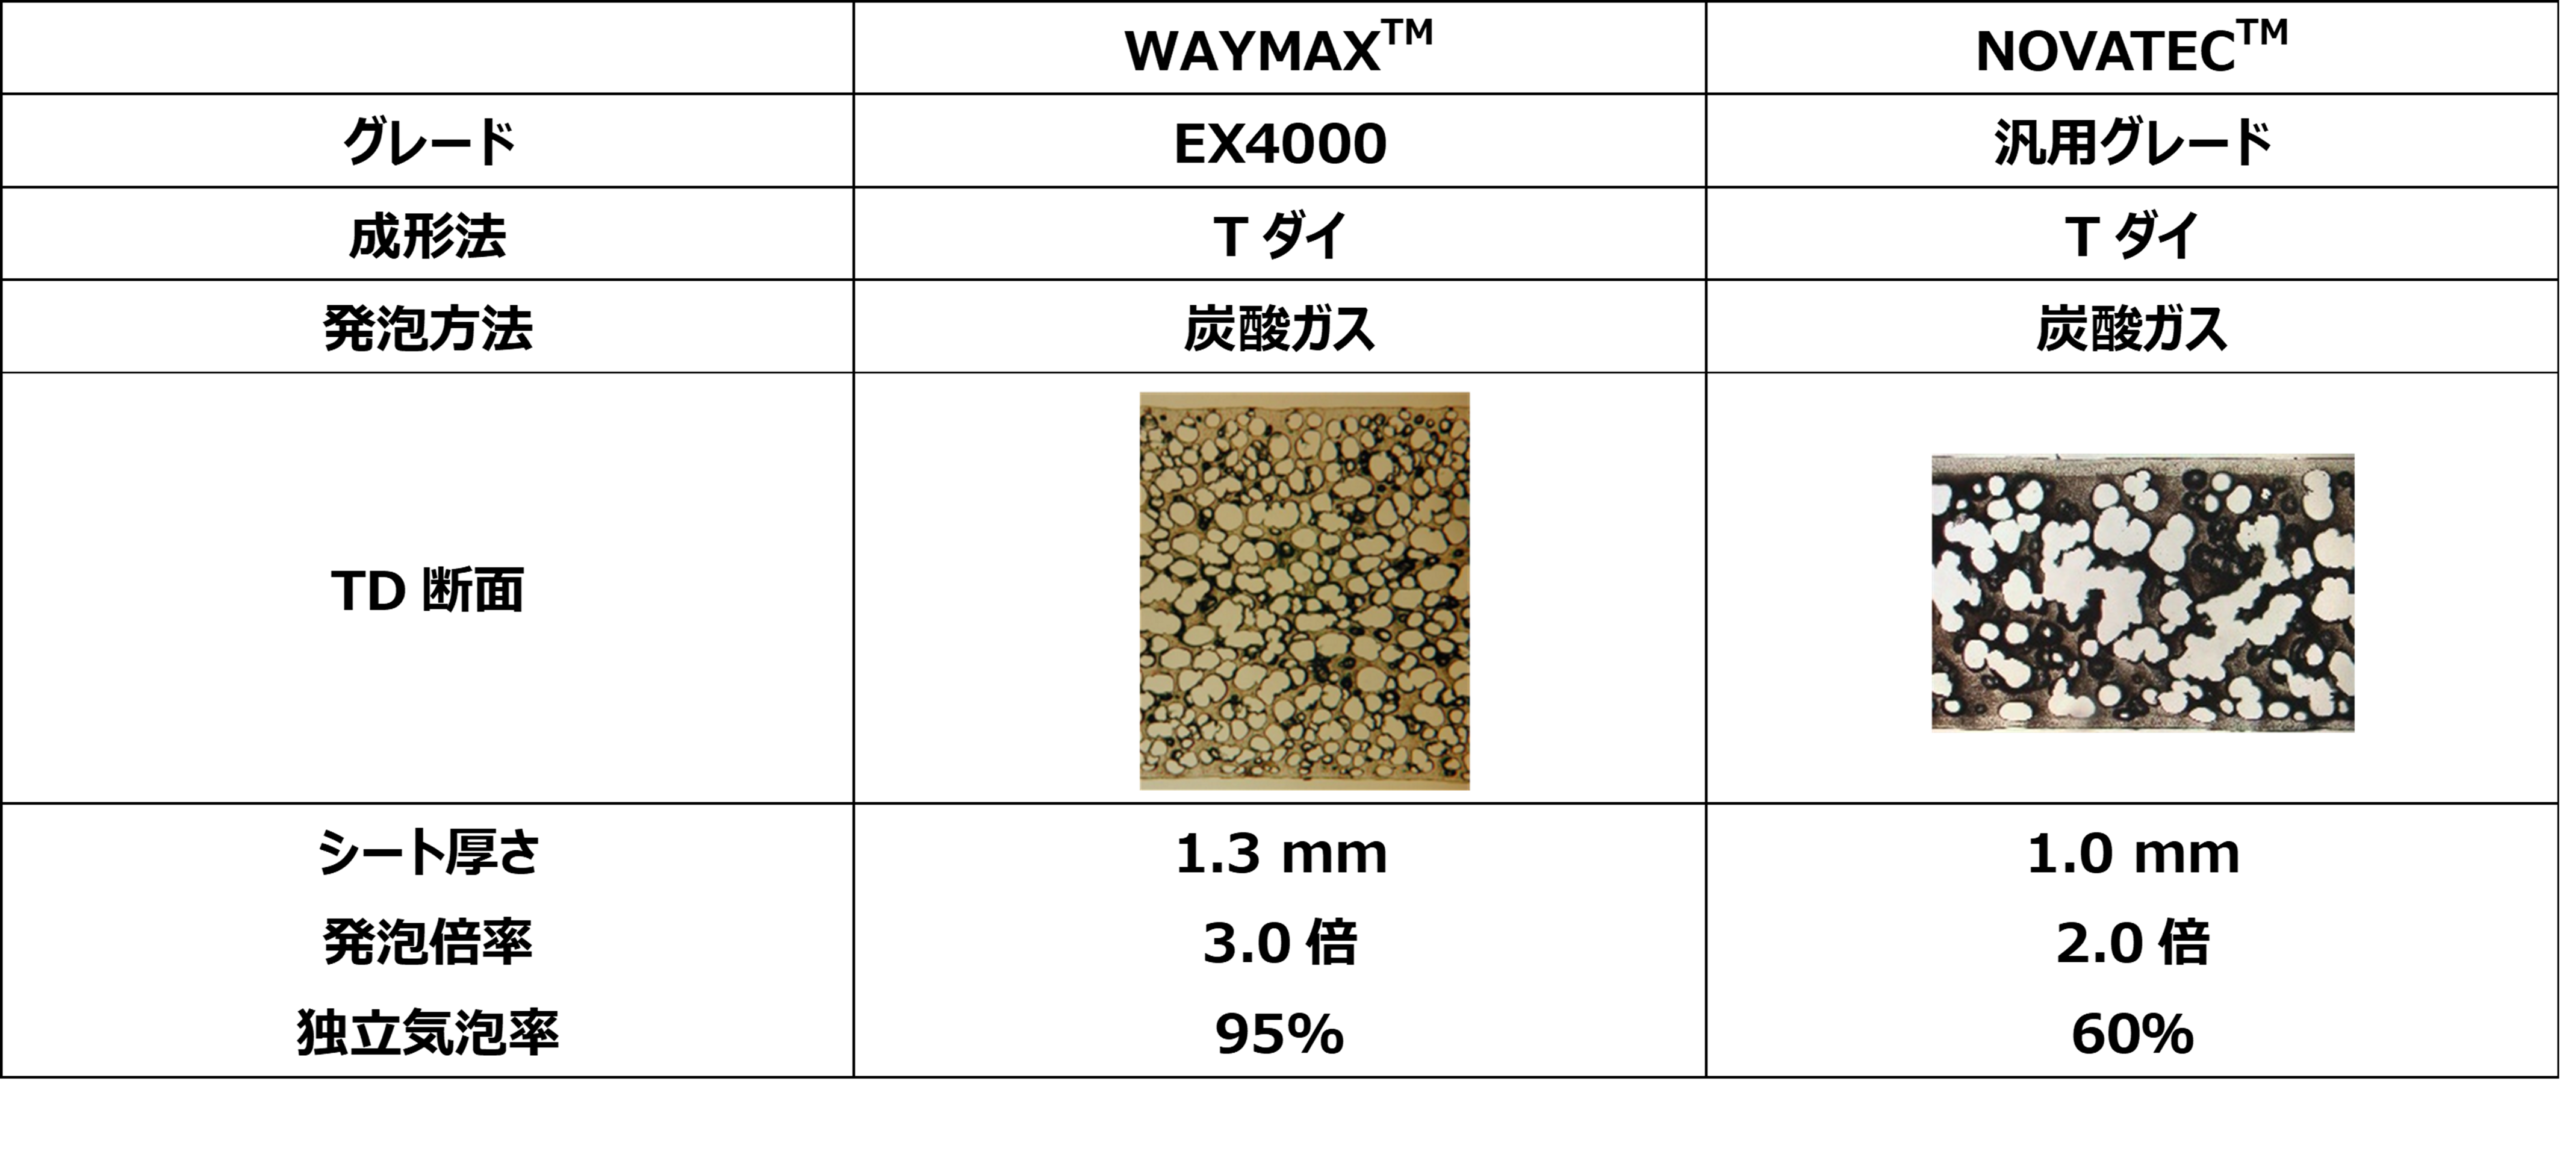
WAYMAX™ EX4000と汎用PPグレードを用いて成形した発泡シートの比較結果を以下に示します。
EX4000はTダイ押出発泡成形向けに設計されたグレードであり、汎用PPグレードでは達成が難しい高い発泡倍率と、高い独立気泡率(破泡した気泡が少ない状態)を有する発泡シートの成形が可能です。
一方で、Tダイ押出発泡成形において3倍程度の高発泡倍率を実現するためには、材料特性だけでなく成形設備側の対応も重要です。特に、溶融樹脂を効率よく冷却するための冷却設備や温度制御が重要であり、高発泡化を目指す場合には専用設計が望まれます。
一般的なシート成形設備での発泡シート成形(微発泡)
前述のような設備面の対応(追加投資)を行わない場合でも、WAYMAX™を使用することで、気泡構造が改善された発泡シートが得られることを確認しています。
下記には、シート成形で一般的に用いられる3本ロール設備を使用した場合のTダイ押出発泡成形結果を示します。
本成形では、化学発泡剤を用いた化学発泡により、発泡倍率1.5~2倍程度の条件で発泡シートを成形しています。その結果、WAYMAX™をベース樹脂として用いることで、独立気泡率の高い発泡構造を有する発泡シートが得られました。
このように、一般的なシート成形設備を使用する場合でも、WAYMAX™の適用により発泡シートの気泡構造や品質の改善が期待できます。
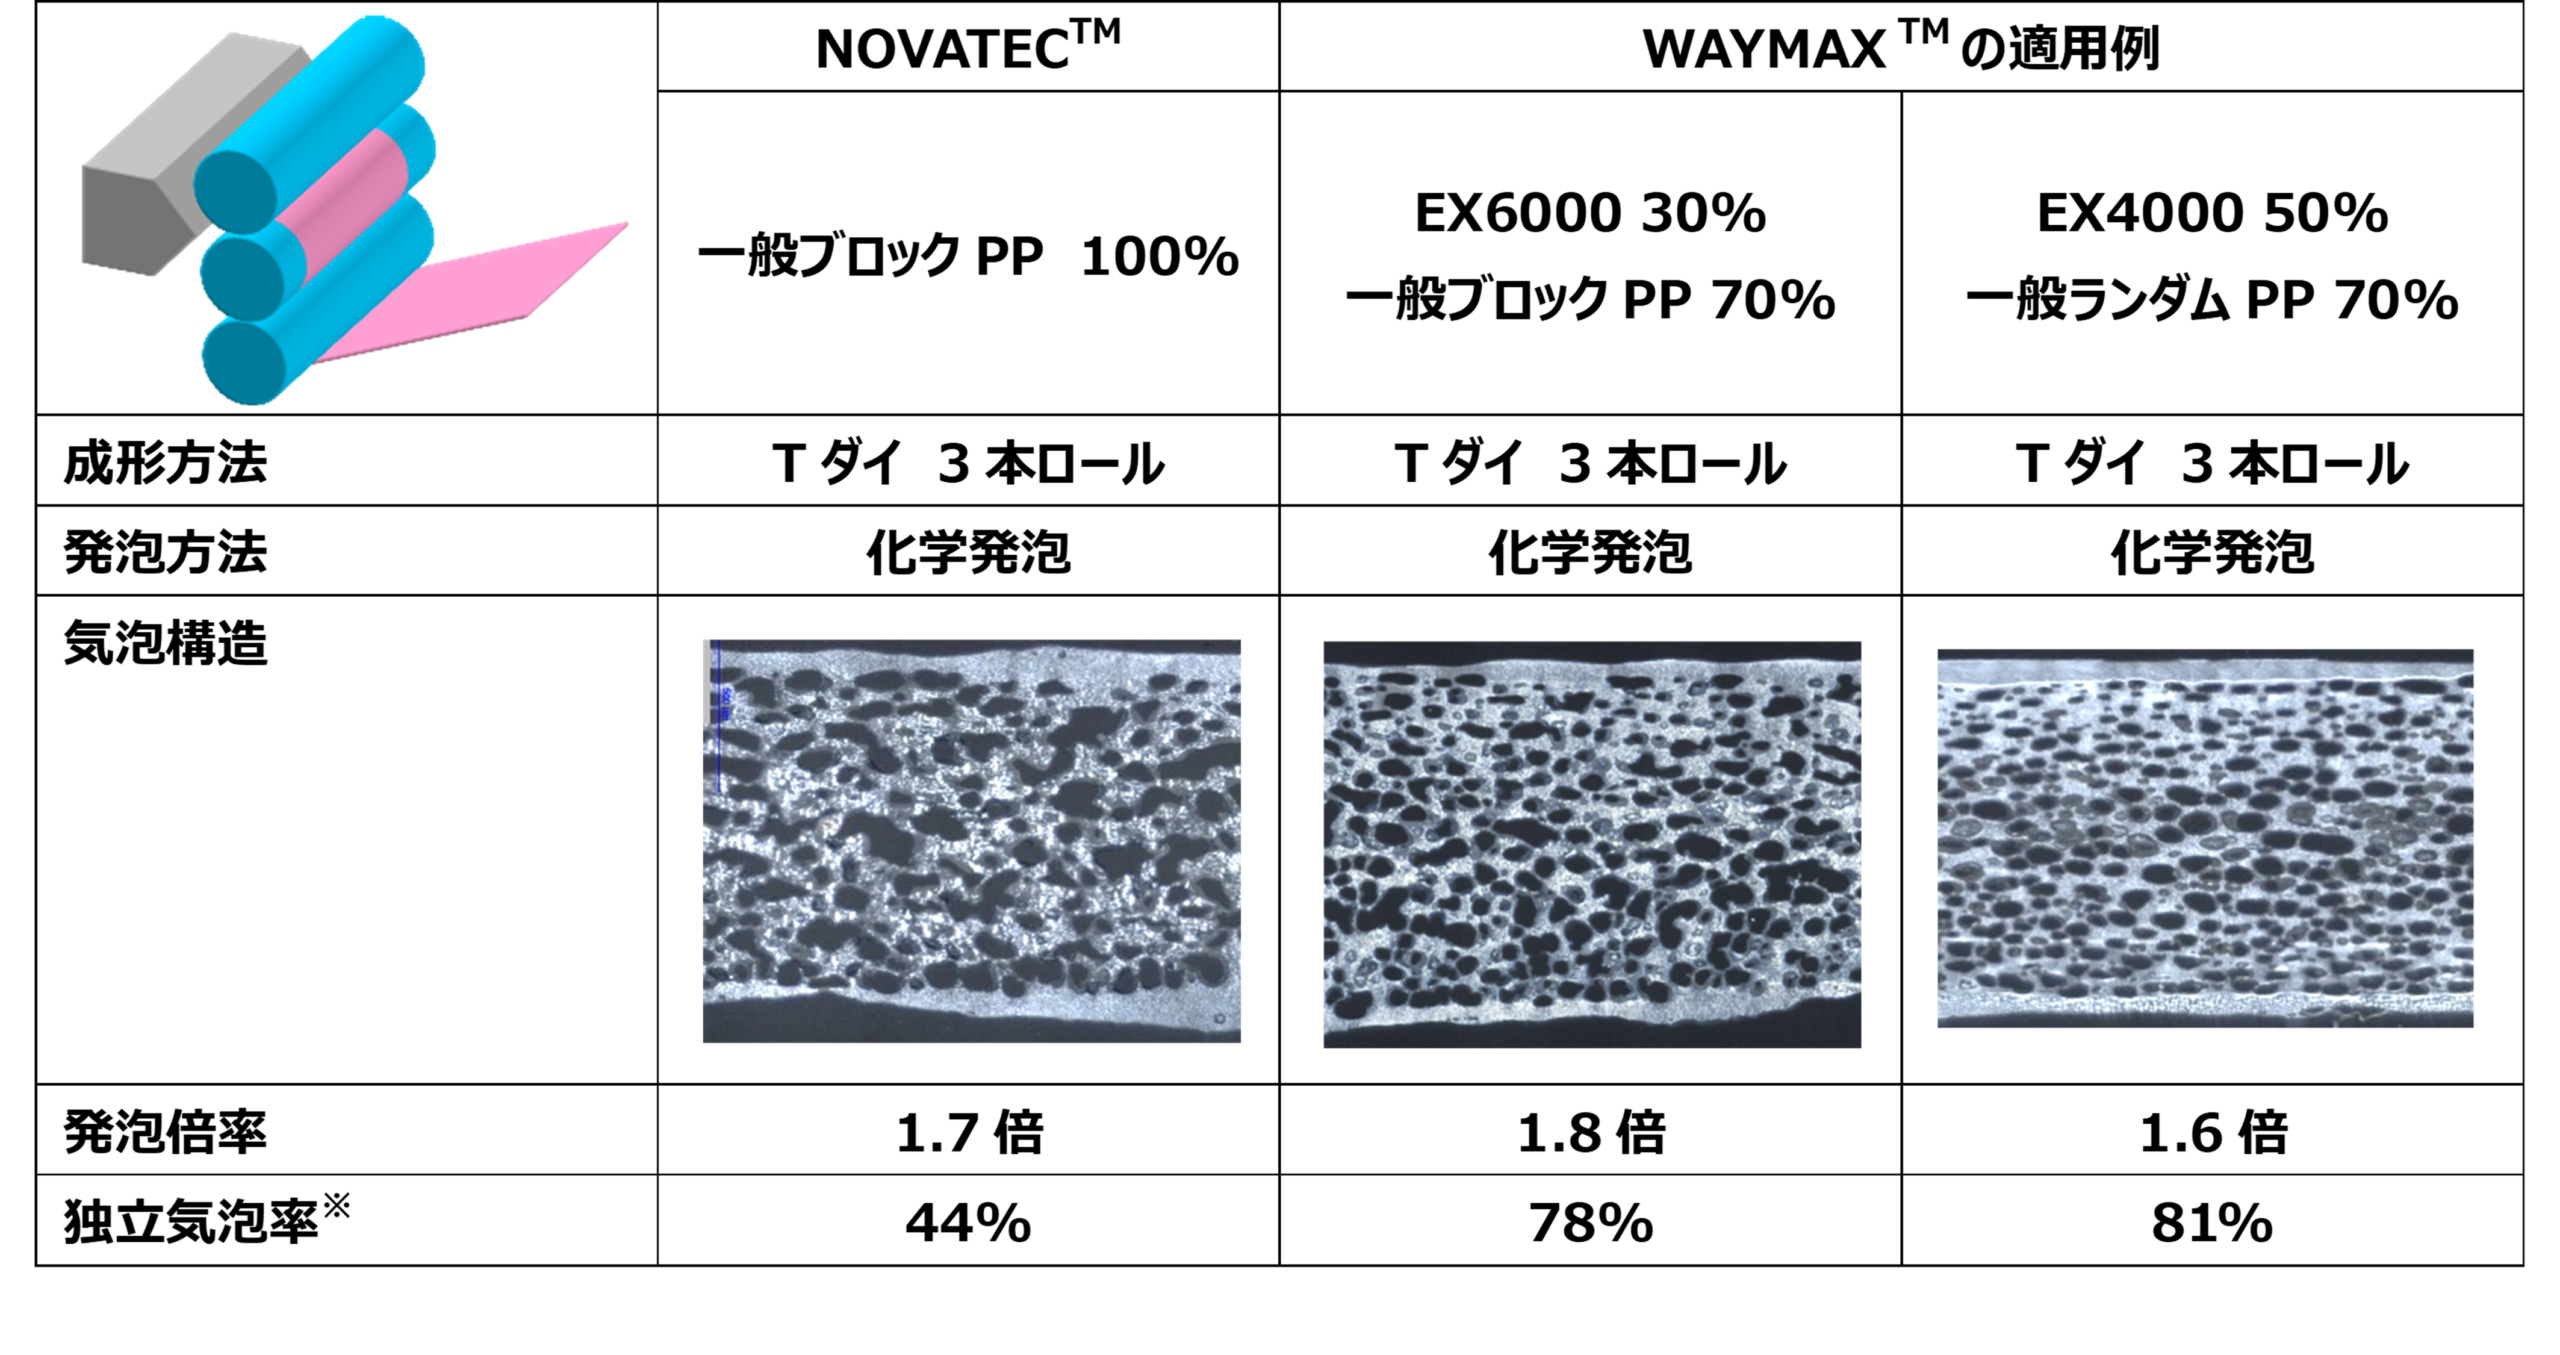 ※独立気泡率=(独立気泡の割合/全気泡の割合)× 100
発泡シートの深絞り成形性
ドリンクカップなどに代表されるPPの深絞り成形品は、一般的にプラグアシスト固相圧空成形法によって製造されます。
このような容器形状の成形では、特に側面部の延伸度が大きくなるため、樹脂量の少ない発泡シートを使用した場合、延伸時のシート破断や、圧空成形時の気泡の潰れが懸念されます。
そこで、WAYMAX™を用いた発泡シートの深絞り成形性について評価を行いました。その結果、WAYMAX™を使用した発泡シート(シート厚み2.0mm、発泡倍率1.5倍)は、固相圧空成形において良好な成形性を示すことを確認しました。
発泡による容器の軽量化効果
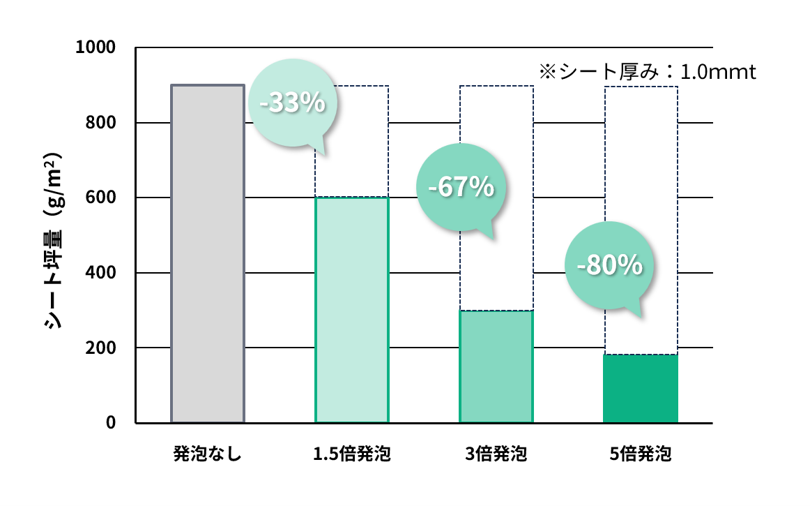
発泡容器の軽量化効果を下記に示します。
厚さ1mmのシートを例に、各発泡倍率における坪量(単位面積当たりの重量)を比較すると、1.5倍発泡では約33%、3倍発泡では約67%、5倍発泡では約80%の軽量化が期待できます。
実際には、容器として必要な強度や剛性、耐熱性などの実用特性を考慮した設計が必要となりますが、発泡化によって軽量化が可能であることが分かります。
図. 軽量化例(発砲容器)
発泡容器の断熱性
発泡容器は内部に多くの気泡を含むため、非発泡容器(ソリッド容器)と比較して高い断熱性を示します。
例えば、カップに熱い飲み物を注いだり、個食米飯や弁当・惣菜を電子レンジで加熱した後に取り出したり、熱い料理を盛り付けて運んだりする際に、容器が熱くて持ちにくいと感じた経験がある方も多いのではないでしょうか。発泡容器は、こうした熱の伝わりやすさを低減し、取り扱い時の負担軽減に寄与する容器です。
下記には、同一形状のPP発泡容器とPPソリッド容器に、沸騰直後のお湯を注いだ際の容器底面温度の経時変化を測定した結果を示します。
評価に使用したPP発泡容器は、発泡倍率3倍、底面厚み1.3mmであり、PPソリッド容器と比較して軽量な容器です

この結果から、PPソリッド容器と比較して、PP発泡容器は容器底面の最高温度が10℃以上低く、温度上昇も緩やかであることが分かります。
これは、発泡構造により容器の断熱性が向上し、熱が外側へ伝わりにくくなっているためです。その結果、実使用において容器表面が熱くなりにくく、取り扱い性の向上が期待できます。
発泡バリア容器とは
発泡バリア容器は、前述の発泡シートに、多層化技術による酸素バリア層(EVOH など)を組み合わせたシートを熱成形した容器です。
発泡容器の特徴である軽量・断熱性に加え、高い酸素バリア性を有することから内容物(食品)の酸化を防ぎ、食品のロングライフ化が可能です。これらの特徴から、環境負荷低減と食品ロス削減に貢献できる、サステナブルな社会に対応した容器だと考えています。
・発泡バリア容器の酸素バリア性
発泡バリア容器を通常の発泡していないバリア容器と比較した場合、樹脂の無い気泡部分が多く含まれる為、容器の酸素バリア性にも影響を与えることが考えられます。
そこで、バリア容器、発泡バリア容器、発泡容器の酸素バリア性について比較しました。この測定においては、同形状の容器を用いて、バリア容器と発泡バリア容器はバリア層の厚みを約 40μm に揃えています。
また、参考となる発泡容器は同形状ですが、バリア層を有していません。各容器にはバリアフィルムをトップシールし、容器部分の酸素バリア性を評価できるようにしました。
酸素バリア性の測定結果を下記に示します。
発泡バリア容器の酸素バリア性

この結果から、今回測定した発泡バリア容器は一般的なバリア容器と同等の酸素バリア性を有することが確認できました。なお、良好な酸素バリア性を確保する為には、容器端面からの酸素の流入を抑制する為、図中に示したように、容器の内容物側(トップシール面と近い位置)に酸素バリア層を配置することが重要となります。
・発泡バリア容器の軽量化イメージ
発泡バリア容器の軽量化イメージについてご説明します、下記の図は、原反シートの厚みを同じ 1mm として、発泡していないソリッドシート、及び発泡倍率を2倍、2.5倍、3倍とした発泡バリアシートで坪量(単位面積当たりの重量)を比較しました。
軽量化例(発泡バリア)

この結果から、同じ厚みのソリッドシートと比較して、発泡バリアシートでは約 50~60%の軽量化が可能であることが分かります。
以上のことから、発泡バリア容器は、従来のバリア容器と同等の酸素バリア性を有しながら、軽量・断熱という機能も併せ持つ容器となっていることが分かります。
最後に、押出発泡に適する高溶融張力 PP 「WAYMAX™」の一般物性表をご紹介します。
本記事でご紹介した T ダイ押出発泡向け以外にも様々なラインナップがありますので、お気軽にお問合せください。

詳細に関するお問い合わせはこちら
免責事項
本記事に記載された試験結果、技術情報、推奨事項等は、弊社が蓄積した経験および実験室データに基づいて作成したもので、異なった条件下で使用される製品にそのまま適用できるとは限りません。
従いまして、お客様の製品、使用条件にそのまま適用できることを保証するものではなく、それらの活用に関してはお客様で責任を持って判断する必要があります。
弊社はいかなる場合においても、本製品を単独または他の製品と組み合わせて使用した場合の、製品への適合性及び本書に記載された用途における市場性と安全性については保証しません。


CONTACTお問い合わせ
お仕事のご依頼・ご相談はお気軽にお問い合わせください。
お客様に最適なソリューションをご提案いたします。

